延长石油套管使用寿命的关键策略 从材料到工艺的全链条优化
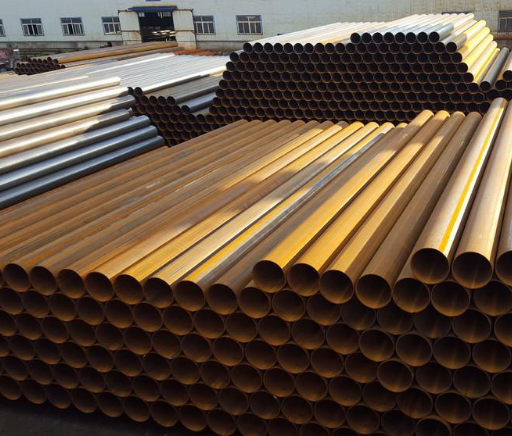
石油套管作为油气井工程的“骨架”,其使用寿命直接关系到钻井安全、完井质量与油气田开发的经济效益。在石油制品产业链中,套管虽不直接参与流体输送,却承担着支撑井壁、隔离地层、引导后续作业的核心功能。一旦套管过早失效,轻则导致修井频次增加,重则引发井眼报废甚至安全事故。因此,石油套管厂家如何系统性提高产品使用期,已成为行业高质量发展的关键课题。
一、材料源头:从“合格”迈向“适配”
提高套管寿命的第一道关口在材质选择与冶金质量控制。传统按API标准生产的套管虽能满足通用要求,但面对含H₂S、CO₂、高矿化度地层水等复杂腐蚀环境,通用材质往往力不从心。厂家应建立“工况—材质”匹配数据库,针对不同腐蚀类型推荐抗硫套管、抗CO₂腐蚀套管或双相不锈钢套管。在炼钢环节严格控制有害元素(硫、磷、氢、氧)含量,通过钙处理、真空脱气等精炼工艺降低夹杂物水平,从源头上减少应力腐蚀裂纹的萌生点。
二、螺纹连接:把住“漏”与“断”的关键节点
统计表明,套管失效事故中螺纹连接部位占比超过60%。厂家需在螺纹设计上兼顾密封完整性与连接强度:采用特殊螺纹扣型替代API标准圆螺纹或偏梯螺纹,通过金属对金属密封与扭矩台肩结构实现气密性;在加工环节引入数控车削与在线检测,确保螺距、牙高、锥度公差控制在微米级;出厂前逐根进行上卸扣试验与气密封试验,模拟实际工况下的反复载荷。向用户提供推荐的紧扣扭矩值与螺纹脂涂抹规范,避免现场操作不当造成连接失效。
三、管柱设计:让每根套管“各司其职”
厂家应超越单纯的材料供应商角色,向技术服务商延伸。根据井深结构、地层压力剖面与温度梯度,协助用户进行管柱强度校核与优化设计——例如在弯曲段采用高抗弯套管、在盐膏层段增加壁厚裕量、在高温井段核算屈服强度衰减。通过有限元模拟分析套管在固井、压裂、生产等全生命周期的受力状态,识别薄弱环节并提前调整管柱组合或加装扶正器、减震器,从设计层面消除寿命短板。
四、防腐与表面工程:给套管穿上“防护衣”
针对腐蚀性油气田,厂家可提供内涂层防腐套管、镀锌或渗氮表面处理套管,以及牺牲阳极配套方案。涂层质量需通过高温高压釜模拟试验验证附着力与耐蚀性,确保在井下温度压力条件下不剥离、不鼓泡。对于已下井套管,厂家还可联合服务商开展井下腐蚀监测,利用电磁探伤、超声测厚等手段定期评估剩余壁厚,及时采取缓蚀剂注入或局部补强措施,变“事后更换”为“事前维护”。
五、现场作业协同:寿命是“用”出来的,也是“管”出来的
套管下井环节的操作规范直接影响其服役寿命。厂家应编制通俗易懂的现场作业手册,明确吊装防碰、通井规通井、下放速度控制、扶正器安放间距等要点;培训用户使用扭矩—圈数记录仪,杜绝“欠扭”或“过扭”;在固井候凝阶段控制顶替效率与水泥石膨胀率,避免套管承受异常外挤载荷。建立产品全生命周期追溯档案,记录每根套管从冶炼炉号到下井深度的完整数据,为后续修井决策与失效分析提供依据。
六、持续改进:用失效数据反哺产品迭代
厂家应建立失效案例库,收集返厂检测与现场反馈的套管失效样本,通过金相分析、断口扫描、腐蚀产物鉴定等手段定位根因。是材质问题、螺纹加工缺陷,还是井下工况超出设计预期?每一起失效案例都应转化为设计准则或工艺参数的修正输入,形成“生产—使用—反馈—改进”的闭环。唯有如此,套管使用期才能从单批次合格走向长周期可靠。
提高石油套管使用期,不是单一环节的改良,而是涵盖冶金、螺纹工程、管柱设计、表面防护、现场服务与数据闭环的系统工程。石油套管厂家只有将质量管理的边界从出厂检验延伸至井下全生命周期,以用户的实际服役寿命作为产品性能的最终标尺,才能在激烈市场竞争中构筑技术壁垒,为油气田降本增效与安全开发提供坚实保障。
如若转载,请注明出处:http://www.pjjhsh.com/product/49.html
更新时间:2026-10-29 21:28:51